Otthon / Hír / Ipari hírek / Hogyan biztosítják a CPVC-szerelvény-gyártók a minőséget: folyamat, tesztek és ellenőrzési útmutató
Ipari hírek
Hogyan biztosítják a CPVC-szerelvény-gyártók a minőséget: folyamat, tesztek és ellenőrzési útmutató
A szemrevételezésen átmenő klórozott polivinil-klorid (CPVC) szerelvény még mindig meghibásodhat az első forró vegyszersoron, ha a vegyület az öntés során lebomlik, ha a foglalat mélysége a minimum alatt van, vagy ha a tételt soha nem végezték nyomáspróbával. Ezért a CPVC-szerelvények minősége bizonyítékok láncolata, nem pedig felületvizsgálat.
Ez az útmutató elmagyarázza, hogyan biztosítják a CPVC-szerelvények gyártói a gyakorlatban a minőséget: nyersanyagtétel-ellenőrzés, fröccsöntési folyamat ablakok, méretellenőrzés DIN vagy ANSI követelmények szerint, nyomásvizsgálat és nyomon követhetőség. Ezenkívül gyakorlati ellenőrzési ellenőrzőlistát ad a beszerzési és mérnöki csoportoknak.
A nyersanyag-ellenőrzés beállítja a minőségi plafont
A CPVC szerelvények minőségi mennyezetét a formázás megkezdése előtt rögzítik, mivel a keverék meghatározza a nyomáskapacitást, a vegyszerállóságot és a hosszú távú hőstabilitást.
A CPVC-t PVC-gyanta klórozásával állítják elő, amíg a klórtartalom el nem éri a nagyjából 63-67 tömegszázalékot. Ez a klórozás növeli a lágyulási pontot, és a CPVC használható nyomásértéket biztosít magasabb hőmérsékleten, mint a szabványos PVC. Az eltolódás a polimer feldolgozását is nehezebbé teszi; ha a vegyület nem konzisztens stabilizátorcsomagot, nedvességet vagy rosszul diszpergált adalékokat tartalmaz, a penészbeállítás nem tudja kijavítani.
93°C hőmérséklet-mennyezet a megfelelően stabilizált CPVC nyomású alkatrészekhez
ISO 9001 dokumentált folyamatkeret egyedi nagykereskedelmi gyártók számára
A minőségi gyártók minden bejövő kompaund tételt ellenőriznek, mielőtt az a formázócsarnokba kerül. A lényeges ellenőrzések a következők:
Klórtartalom és maradék PVC szint, termogravimetriás vagy titrálási módszerekkel igazolva
A hőstabilizátor reakciója, dinamikus hőstabilitási idővel mérve
Nedvességtartalom, mert a beszorult víz gőzzsákokat és felületi hibákat hoz létre
Szín és tételszám, a kész szerelvények visszavezetésére szolgál a keverékig
Meghatározás: A CPVC-vegyület minősége a klórozás, a stabilizátor diszperzió és a nedvességszabályozás konzisztenciája, amely lehetővé teszi, hogy a szerelvény a névleges nyomását emelt hőmérsékleten tartsa a tervezett élettartama alatt.
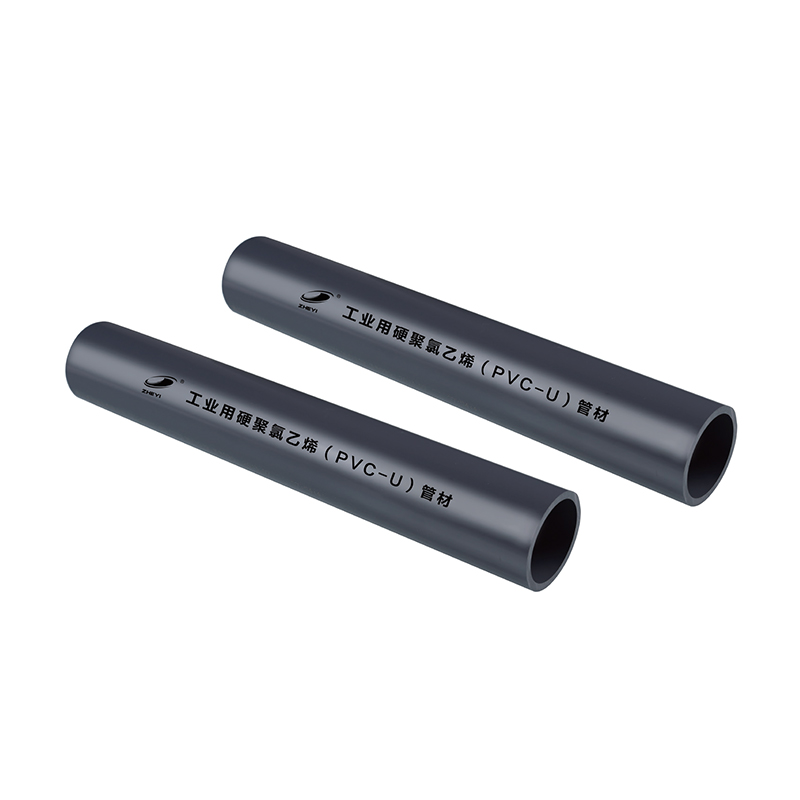
A vevőknek ugyanazt a nyersanyag-fegyelmet kell elvárniuk a csövek és szerelvények tekintetében. Ha egy szállító felajánlja CPVC nyomócsövek ugyanabban a gyárban készült, az összetett tételrekordokat könnyebb ellenőrizni, mivel mindkét termék ugyanazt a bejövő anyagfájlt használja. A szállítók összehasonlítása előtt tekintse át a CPVC nyomásérték táblázat és számítási útmutató hogy egy összetett tételt névleges szolgáltatási állapothoz tudjon kapcsolni.
Az öntési folyamat szabályozása eldönti, hogy a vegyület túléli-e a gyártást
Az olvadékhőmérsékletet, a tartózkodási időt, a hűtési sebességet és a formageometriát együtt szabályozzák, mivel a CPVC hőérzékeny, és túlmelegedéskor lebomlik.
A fémmel vagy a PP-vel ellentétben a CPVC nem tolerálja a hosszú tartózkodási időt magas hőmérsékleten. Ugyanaz a polimer, amely üzem közben ellenáll a 93 °C-nak, elkezd klórcsoportokat veszíteni, ha a feldolgozási hőmérséklet akár rövid ideig is túl magas. A leromlott anyag később barna csíkokként, rideg törésként vagy csekély ütési szilárdságként jelenik meg a kívülről normálisnak tűnő szerelvényben.
Alulfűtött feldolgozás
A gyenge áramlás rövid lövéseket, üregeket és gyenge hegesztési vonalakat hagyhat maga után. A kezelők növelhetik a befecskendezési nyomást vagy a tartózkodási időt ennek kompenzálására, ami meghozza saját hőtörténetét.
Túlmelegedett olvadék
A magas hőmérséklet és a hosszú tartózkodási idő elszíneződést, hidrogén-klorid-fejlődést és törékeny polimer doméneket okoz, amelyek csökkentik a nyomás megtartását a vékony illeszkedő falakban.
A fröccsöntés ellenőrzésének gyakorlati jele az első cikkben szereplő jelentés a forma beállítása után, valamint a folyamat közbeni falvastagság-ellenőrzések ütemezett időközönként minden gyártási folyamat során.
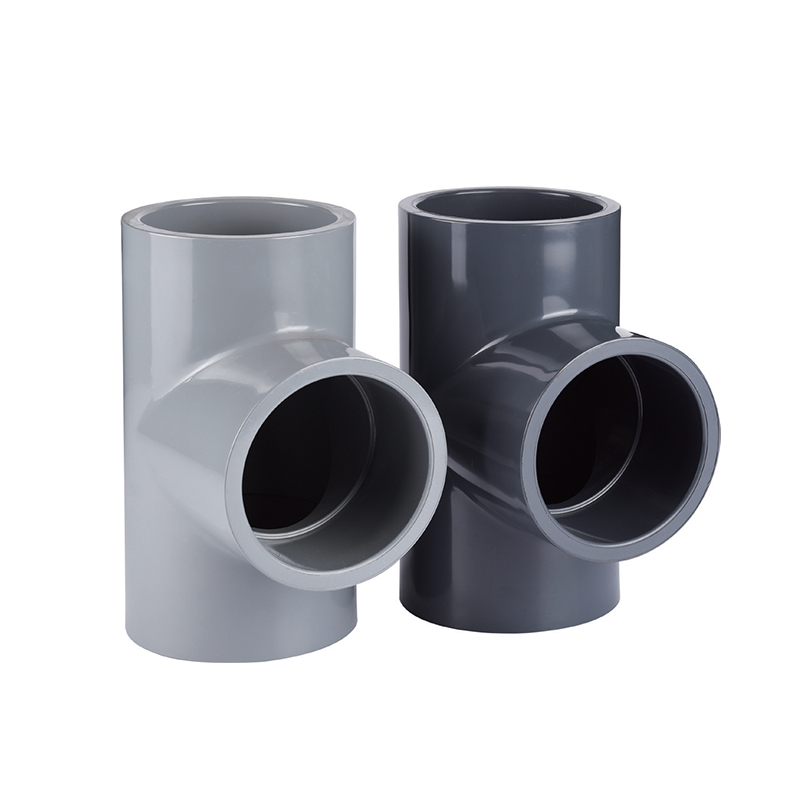
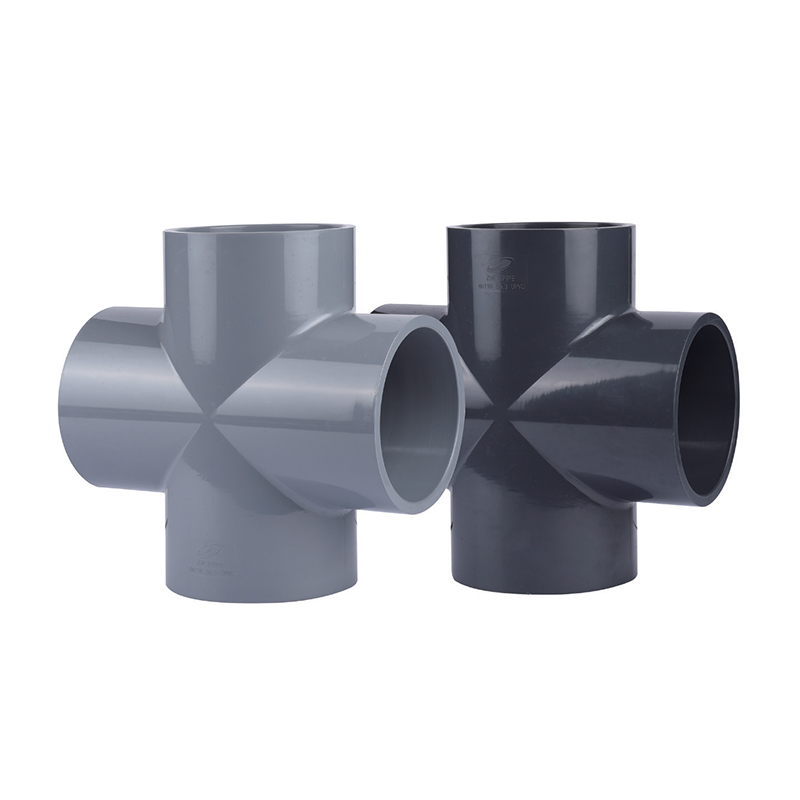
A formatervezés ugyanolyan fontos. A pólótestnek áramlási frontjai vannak, amelyek az elágazásnál találkoznak, így hegesztési vonal jön létre, amely gyenge pont lehet, ha a kapu helyzete és a légtelenítés rossz. Ezért van az, hogy a UPVC/CPVC póló ugyanazt az anyag nyomon követhetőségét és hegesztési vonal felülvizsgálatát kell tartalmaznia, mint az egyenes csőszakasznak.
A méretellenőrzés és a DIN/ANSI tűréshatárok korán felismerik az ízületi problémákat
A méretellenőrzés észleli a szerszámkopást, a zsugorodást és az összeszerelés helytelen illeszkedését, mielőtt a CPVC-szerelvény a csomagolásba kerülne.
Az oldószeres cementkötések a cső külső átmérője és a hüvely belső átmérője közötti szabályozott hézagtól függenek. Ha a rés túl nagy, a cementfilm vastag, és a kikeményedés során zsugorodhat. Ha a rés túl kicsi, a cső alul süllyed, anélkül, hogy elérné a foglalat mélységét, így rövidebb kötési vonal marad.
A kritikus CPVC szerelvényméretek gyári minősítéssel ellenőrizve
Kritikus dimenzió
Mit irányít
Hiba, ha figyelmen kívül hagyják
Aljzat külső átmérője
Csatlakozás csővel
Oldószer cement hézag vagy interferencia
A foglalat mélysége
Ragasztott átfedési terület
Sekély behelyezés és ízületi kihúzás
Falvastagság
Nyomás visszaszorítása
Felrobban a stresszkoncentráció
Középtől-végig terjedő dimenzió
Szerelési beállítás az elosztókban
Feszültség a karimákon és a szelepeken
Kerekségen kívüli
Tömítés és hézagbeállítás
Szivárgás a karimánál vagy a csatlakozásnál
Egy rossz aljzatmélység a nagynyomású CPVC rendszert szivárgó kötéssé változtathatja, még akkor is, ha minden más méret tökéletes.
Mivel az aljzatméretek, a karimák méretei és a nyomásosztályok ütemezése ANSI- és DIN-rendszerenként eltérő, a gyártónak minden exportpiachoz megfelelő szerszámmal kell rendelkeznie. Ezen interfész különbségek gyakorlati összehasonlítása a ANSI vs DIN karimás szelep kiviteli szabványok útmutatója .
Nyomás- és teljesítménytesztek igazolják a minősítést
A nyomás- és teljesítménytesztek a végső bizonyítékok arra, hogy az idom, annak összetétele és formázási folyamata valós üzemi körülmények között együtt működik.
A nyomásérték nem jelent semmit, ha csak katalógusból származik. A gyártónak meg kell mutatnia az azonos szerszámmal és keverékkel öntött szerelvények hidrosztatikai vizsgálati adatait. A hasznos ellenőrzések közé tartozik:
Hidrosztatikus repedésvizsgálat a rövid távú szilárdság megerősítésére
Tartós nyomásteszt a hosszú távú stresszes viselkedés igazolására
Ütésvizsgálat alacsony hőmérsékleten a ridegség feltárására
Hővisszaváltási teszt a beöntött feszültség feltárására
Oldószer-cement kompatibilitási vizsgálat a hézag szilárdságának ellenőrzésére
A hozzávetőleges tartományokként feltüntetett tömeg szerinti klórtartalom az egyik első olyan mutató, amelyet a CPVC-szerelvények gyártójának ellenőriznie kell.
A nyomásérték meghatározása: A CPVC-szerelvény névleges nyomásértéke az a maximális belső nyomás, amelyet egy meghatározott hőmérsékleten a tervezett élettartam alatt elviselhet, nem általános táblázat, hanem tesztelt vegyületadatok alapján.
Az egyébként tökéletes szerelvény akkor is szivároghat, ha a szerelő nem tartja be a hézag kötési idejét. A CPVC szerelvények oldószeres cement kötési idő útmutatója elmagyarázza, hogyan alakul ki a kötési szilárdság az összeszerelés után.
A szelepek további összetettséget adnak, mivel a tömítési geometriának és a szelepszár nyomatékának is hőmérséklet alatt kell maradnia. Egy teljes rendszerben a CPVC golyóscsap ugyanazzal a nyomás-hőmérséklet-csökkentési logikával kell vizsgálni, mint a mögötte lévő szerelvényt.
Mire kell kiterjednie a CPVC szerelvények auditjának?
Egy megbízható CPVC-szerelvénygyártó öt rétegben tud minőségi bizonyítékot felmutatni: anyag, eljárás, méret, teljesítmény és nyomon követhetőség.
Minden egyes tételhez kérje be az összetett szállítói igazolást és a szerelvénykészítő beérkező ellenőrzési eredményét.
Kérje a rögzített fröccsöntési paramétereket az adott termékmérethez és a formaszámhoz.
Tekintse át az első cikkben szereplő jelentéseket és a folyamatban lévő dimenziós mintavételi adatokat.
Ellenőrizze, hogy a vizsgálati tanúsítványok tartalmazzák-e a tételszámot, a próbanyomást, a hőmérsékletet, az időtartamot és a hivatkozott szabványt.
Győződjön meg arról, hogy minden doboz vagy raklap tartalmaz egy tételkódot, amely visszakapcsolja a szerelvényeket a feldolgozási rekordokhoz.
Az audit célja nem a papírok összegyűjtése; az illesztés nyomon követése az összetett tételtől a vizsgálati tanúsítványig.
Ez ugyanaz az ellenőrzési szabvány, amelyet a ZHEYI Group alkalmaz vertikálisan integrált kelet- és közép-kínai gyártóközpontjaiban, ahol a Zheyi Pipeline (Wuhan) Co., Ltd. az ipari csővezetékek és a vízkezelés vásárlóit szolgálja ki. A közvetlen gyártásellenőrzéssel rendelkező egyedi nagykereskedelmi gyártó általában gyorsabban tud tételszintű bizonyítékot előállítani, mint egy kereskedelmi pult, amely több üzemből származó termékeket újracsomagol.
Gyakran ismételt kérdések a CPVC szerelvényminőséggel kapcsolatban
Mi a legfontosabb minőség-ellenőrzési lépés a CPVC szerelvényeknél?
A nyersanyag tétel ellenőrzése a legfontosabb lépés, mert semmilyen formázási beállítás nem tudja helyreállítani azt a keveréket, amelyből hiányzik a kellő hőstabilizátor, vagy amely a megfelelő klórtartományon kívülre került.
Különböző gyártók CPVC szerelvényei beépíthetők ugyanabba a sorba?
Ne keverje össze a különböző gyártóktól származó szerelvényeket nyomás alatti alkalmazásokban, kivéve, ha megerősítette az azonos dugaszolóaljzat-méreteket, falvastagságot, nyomásosztályt és szabványt. Az összetett zsugorodás vagy az aljzattűrések kis eltérései gyenge kötéseket eredményezhetnek.
Szüksége van-e saját nyomáspróbára a CPVC-szerelvényeknek, ha a cső már névleges?
Igen. A szerelvények megváltoztatják a fal geometriáját, az áramlási irányt és a beöntött feszültséget, amely a csőnél nincs. A szerelvénynek saját hidrosztatikus és tartós nyomást kell tanúsítania.
Hogyan ellenőrizheti a vásárló, hogy a gyártó valóban tesztelte-e a szerelvényeit?
Kérjen vizsgálati tanúsítványt, amely azonosítja a tétel számát, a próbanyomást, az időtartamot, a hőmérsékletet, az ellenőrzési módszert és az alkalmazott szabványt. A tételszám nélküli tanúsítvány nem köti az adatokat a kapott termékhez.
A lényeg: Ha a gyártó nem tud szerelvényt csatlakoztatni az összetett tételhez, a méretjelentéshez és a nyomáspróbához, akkor a minőségi állítás hiányos.
 +86-15258772971
 dinys009@163.com